


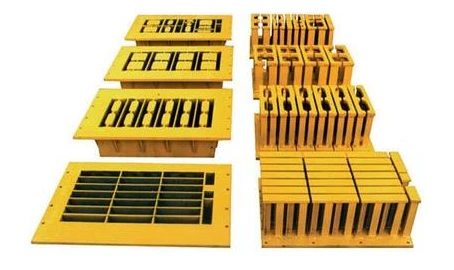
Grindinio plytų formos
1.Įdėklų kietumas:HRC61-65
2. Batų kietumas: HRC59-62
3.Carburized sluoksnio storis:1,3-1,5mm
4. Vienašalis tarpas tarp pėdelės ir formos ertmės: 0,2 mm Mažesnis arba lygus vienašalis tarpas Mažiau arba lygus 0,4 mm
5. Visos plokštės lygumas: mažesnis arba lygus 0,5 mm
Siųsti užklausą
Product Details ofGrindinio plytų formos
Grindinio plytų formos
Grindinio plytų forma veikia esant didelei vibracijai ir slėgiui. Tinkamas naudojimas prailgina jo tarnavimo laiką ir palaiko klotuvo kokybę. Prieš naudodami pirmą kartą, gerai išvalykite formos ertmę, kad pašalintumėte apsauginę alyvą. Sumontuokite formą ant mašinos pagal brėžinį, priverždami visus varžtus nurodytu sukimo momentu. Per didelis priveržimas iškreipia ertmę; per-priveržimas leidžia judėti. Pirmąjį ciklą paleiskite šiek tiek sausesniu betono mišiniu, kad patikrintumėte, ar jis išardomas. Jei klotuvai prilimpa, patikrinkite, ar ertmės paviršiuje nėra pažeidimų ar šiukšlių. Po kiekvienos pamainos nuvalykite formą vandeniu ir minkštu šepečiu -, jokiu būdu ne metaliniu įrankiu. Prieš laikydami patepkite nerūdijančios alyvos sluoksnį.
Dažniausia priešlaikinio pelėsio gedimo priežastis yra nesusidėvėjimas -, tai mikro-įtrūkimai aštriuose vidiniuose kampuose. Kai blokų mašina vibruoja, įtempis keliauja per formos plieną. Esant aštriam 90 laipsnių kampui, tas įtempis susikaupia ir galiausiai susidaro nuovargio įtrūkimas. Spinduliuotas kampas (3–5 mm) leidžia įtempiams tekėti aplink kreivę, pašalinant koncentraciją. Tai nėra dizaino prabanga. Metalurgijos būtinybė UNIK taikoma kiekvienai ertmei. Kitas nepastebimas veiksnys yra grimzlės kampas. Be 1,5 laipsnio kiekvienoje pusėje, betonas sukuria siurbimą išmetimo metu, padidindamas formų ir trinkelių kraštų susidėvėjimą.
Norint pasirinkti klojimo plytų formą, reikia keturių įvesčių. Pirma, mašinos prekės ženklas ir modelis - formos tvirtinimo sąsaja turi tiksliai atitikti. Antra, klotuvo forma ir dydis - blokuojasi, stačiakampis arba pasirinktinis raštas. Trečia, gamybos apimties - dienos tikslas lemia, ar standartinis plienas (42CrMo), ar įrankių plienas yra ekonomiškesnis-. Ketvirta, dėl betono abrazyvumo - aštrus smėlis arba perdirbtas užpildas reikalauja įrankinio plieno su gilesniu karbiuravimu. UNIK pateikia brėžinį per 48 valandas nuo šių keturių įvesties duomenų gavimo. Brėžinyje parodyti ertmės matmenys, kampų spinduliai ir montavimo angų padėtis. Patvirtinkite brėžinį prieš pradedant gamybą.
-
Kl .: Kodėl mano klotuvai prilimpa prie formų? A: Šiurkštus ertmės paviršius (Ra didesnis nei 1,6), nepakankamas grimzlės kampas arba šiukšlės ertmėje. Išvalykite formą ir patikrinkite paviršiaus apdailą.
K: Kiek ciklų gali trukti UNIK forma? A: 80 000–100 000 ciklų įprastomis sąlygomis. Tikrasis tarnavimo laikas priklauso nuo betono abrazyvumo ir priežiūros.
K: Ar UNIK gali pagaminti formas mano senai mašinai? A: Taip. Atsiųskite piešinį, seną liejimo formą arba aiškias nuotraukas su išmatavimais. UNIK tiksliai atitiks montavimo sąsają.
K: Koks yra pristatymo laikas? A: 20-25 dienos po piešimo patvirtinimo.
K: Ar siunčiate tarptautiniu mastu? A: Taip. FOB Xiamen arba Quanzhou. UNIK eksportuoja į 28 šalis.


UNIK klojimo plytų formų gamyba vyksta septyniais{0}}etapais. 1 etapas: patvirtinta žaliavos - plieno klasė. 2 etapas: CNC apdirbimo - ertmės apdirbtos iki ±0,1 mm tolerancijos ir Ra 1,6 apdaila. 3 etapas: kampo spindulio apdirbimas - 3-5mm spindulys taikomas visiems vidiniams kampams. 4 etapas: terminis apdorojimas - karbiuruojant paviršius sukietėja iki HRC58-62, o šerdis lieka HRC35-40. 5 etapas: baigiamas apdirbimas - montavimo skylės ir atskaitos paviršiai. 6 etapas: patikrinimas - matmenų patikrinimas, kietumo bandymas ir montavimo angos sulygiavimas su standartine bandymo plokšte. 7 etapas: pakavimas – antikorozinė danga, smūginė plėvelė ir ISPM 15 medinė dėžė.
UNIK veikia pagal ISO 9001 kokybės valdymo sistemas. Kiekviena klojimo plytų forma yra paremta medžiagų sertifikatais ir terminio apdorojimo įrašais, užtikrinančiais visišką atsekamumą. Įmonė dalyvavo kuriant „Kinijos Liaudies Respublikos statybinių medžiagų pramonės standartą JC/T 2094-2021“, daugiausia dėmesio skiriant betoniniams blokams, skirtiems ekologinei šlaitų apsaugai, ir sausai sukrautoms atraminėms sienoms. UNIK turi daugybę patentinių formų projektavimo ir terminio apdorojimo procesų išradimų. Tarptautinėms siuntoms visos medinės pakuotės atitinka ISPM 15 standartus.
2024 m. plytų gamykla Filipinuose kas keturis mėnesius keitė klojimo formas dėl įtrūkimų 30 000 ciklų. Gamykla dirba dviem pamainomis ir kasdien pagamina 4500 blokuojamųjų trinkelių. UNIK tiekė vieną formą, pagamintą iš 42CrMo su karbieriniu terminiu apdorojimu ir 3-5 mm kampo spinduliu. Šis pelėsis veikė 94 000 ciklų, kol nepasirodė nusidėvėjimo požymiai. Kitą ketvirtį gamykla užsisakė 12 papildomų formų. Klientas pranešė, kad 40 % mažesnės metinės pelėsių sąnaudos ir žymiai sutrumpėjo perjungimo prastovos laikas.
Trinkelių plytų liejimo pramonę formuoja trys tendencijos. Pirma, didėja sudėtingų paviršiaus raštų blokuojamųjų trinkelių paklausa, kurią skatina savivaldybės aikštės ir krantinės plėtros projektai. Antra, blokinės mašinos veikia greitesniais ciklais, todėl norint išlaikyti klotuvo kokybę, reikia formų su griežtesniais nuokrypiais ir nuoseklesniu terminiu apdorojimu. Trečia, pirkėjai pereina nuo mažiausios-pradinės-kainos pirkimo prie bendros-kaštų-nuosavybės analizės, nes pripažįsta, kad 100 000 ciklų trunkantis pelėsis už dvigubai didesnę kainą užtikrina mažesnę kainą nei 30 ciklų trunkantis pelėsis.

Populiarus Žymos: plytų klojimo formos, Kinijos plytų klojimo formų gamintojai, tiekėjai, gamykla
Siųsti užklausą
